聊城 鑫森通达无缝钢管(黄石市分公司) > 黄石当地行业新闻News

无缝钢管气动无缝钢管诚信经营

更新时间:2026-11-18 09:08:53 ip归属地:黄石,天气:多云转晴,温度:1-15 浏览次数:38    公司名称:聊城 鑫森通达无缝钢管(黄石市分公司)

以下是:湖北省黄石市无缝钢管气动无缝钢管诚信经营的产品参数
产品参数
产品价格385
发货期限电议
供货总量电议
运费说明电议
无缝钢管20#、45#、Q345B
产地聊城
品牌鑫森
无缝方管Q345B、20#
范围无缝钢管气动无缝钢管供应范围覆盖湖北省、武汉市、宜昌市、黄石市、襄阳市、荆州市、十堰市、荆门市、鄂州市、孝感市、咸宁市、随州市、恩施市、黄冈市 黄石港区、西塞山区、下陆区、铁山区、阳新县、大冶市等区域。
以下是:湖北省黄石市无缝钢管气动无缝钢管诚信经营的图文视频
无缝钢管气动无缝钢管诚信经营
  • 无缝钢管气动无缝钢管诚信经营
  • 无缝钢管气动无缝钢管诚信经营
  • 无缝钢管气动无缝钢管诚信经营
  • 无缝钢管气动无缝钢管诚信经营
  • 无缝钢管气动无缝钢管诚信经营
【鑫森通达无缝钢管有限公司】业务覆盖多元场景,提供以下产品和服务:黄石港厚壁无缝钢管、阳新钻井无缝钢管、下陆换热管无缝钢管、西塞山热力无缝钢管、宜昌电力无缝钢管、咸宁六角无缝钢管、随州外方内圆无缝钢管、武汉厚壁无缝钢管等。无缝钢管气动无缝钢管诚信经营,鑫森通达无缝钢管(黄石市分公司)为您提供无缝钢管气动无缝钢管诚信经营,联系人:李经理,电话:【052788266888】。 湖北省,黄石市 黄石是中国青铜文化、矿冶文明的发祥地之一,也是近代中国民族工业的摇篮,还拥有一类水运口岸。黄石地势西南高,东北低,由西南向东北倾斜;属亚热带季风气候。2017年6月,黄石市被命名为卫生城市。2018年10月,黄石市获“森林城市”称号。

想要探索无缝钢管气动无缝钢管诚信经营的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。


以下是:湖北黄石无缝钢管气动无缝钢管诚信经营的图文介绍

鑫森通达无缝钢管(黄石市分公司)生产制造 黄石套管无缝钢管、湖北黄石就近正火无缝钢管、黄石无缝钢管套丝等产品。本企业文化是企业发展的原动力,公司历来注重企业的文化建设,以人为本,厚德载物,共赢俱进,从 黄石正火无缝钢管、黄石异形无缝钢管产品的开发,企业的管理到市场的都赋予人性化的理念。在人才的引进和培养、提拔上奉行“德才兼备,唯才是举”的原则,吸引了一大批各地的人才共创事业。


不锈钢管的焊接通常由打底焊、填充焊、盖面焊几局部组成。不锈钢管打底焊是不锈钢管焊接中关键的一环,它不只关系到工程的质量,而且关系到工程的进度,目前不锈钢打底分为反面充氩和不充氩两种工艺。反面充氩维护又分为实芯焊丝+TIG工艺和实芯焊丝+TIG+水溶性纸工艺两种;反面不充氩维护又分为药芯焊丝打底焊和焊棒(药皮焊丝)打底TIG焊。


  不锈钢打底焊采用的几种办法


  不锈钢打底焊通常采用TIG工艺,依据现场的实践状况,我们可采用以下四种办法停止打底焊。


  ①反面采用堵板停止封堵通气维护的办法;


  ②只采用可溶性纸或采用可溶性纸与堵板相分离停止封堵通气维护的办法;


  ③采用药芯焊丝打底TIG焊。


  ④采用药皮焊丝(自维护焊丝)打底TIG焊。


  1.反面采用堵板停止封堵通气维护的办法(即实芯焊丝+TIG)


  不锈钢管道预制时,焊口通常可停止转动焊接,通气十分容易,这时通常采用堵板对管道内焊口两侧停止封堵通气停止维护的办法停止打底焊(见图表一),同时外侧用胶粘布停止封堵。


  焊接时,应采用提早通气,滞后停气的工艺,外侧胶粘布边焊边撕去,由于堵板为胶皮与白铁皮组成,不易损坏,所以这种焊接办法能很好的保证焊缝内侧充溢氩气及保证其纯度,从而有效地保证焊缝内侧金属不被氧化,保证了焊缝打底焊的质量。


  2.只采用可溶性纸或采用可溶性纸与堵板相分离停止封堵通气维护的办法(即实芯焊丝+TIG+水溶性纸)


  不锈钢管道固定口装置焊接时,内侧通气比拟艰难,有的一侧较易停止封堵,在这种状况下,可采用水溶性纸+堵板停止封堵。即易通气、好撤除的一侧用堵板停止封堵,不易通气、不好撤除堵板的一侧用水溶性纸停止封堵,同时外侧用胶粘布粘贴焊缝停止封堵(见图表二)。


  不锈钢固定口焊接时,在很多状况下会呈现焊缝两侧都无法通气,这时如何保证焊缝内侧充氩维护就成为了一个难题,在现场实践施工中,我们采用焊缝两侧用水溶性纸停止封堵,从焊缝中心通气、外侧用胶粘布粘贴停止封堵的办法(见图表三),胜利的处理了上述难题。


  采用水溶性纸封堵通气时,由于从焊缝中心通气,因而在 的封口环节,应疾速拔掉通气管,应用里面的剩余氩气停止维护,快速打完底,封好口。


  采用这种办法,应留意水溶性纸应采用双层的,一定要粘贴好,否则容易形成水溶性纸损坏、零落而使内侧焊缝失去氩气的维护,产生氧化,招致焊口割开重新施焊,既保证不了焊接质量,又严重影响了工期,因而焊接以前应严厉检查,粘贴好水溶性纸。


  在很多施工现场,我们都采用了此种焊接办法停止打底,其质量能得到有效的保证,同时也有一定的施工难度,因而应选用认真、技术纯熟的焊工担任此项工作。


  3.反面不停止通氩气维护,采用药芯焊丝+TIG工艺


  该办法在我国应用已有数年,现已消费出E308T1-1、E308LT1-1、E309T1-1、E309LT1-1、347T1-1、E316T1-1、E316LT1-1等药芯焊丝,并已应用于现场的焊接,获得了较好的经济效益。


  由于反面不充氩,其优点显而易见,主要表现为、烦琐、本钱低,适合于施工现场装置。但药芯焊丝由于其构造特性,操作时对焊工的请求较高,其送丝速度快,送丝度请求高,控制有一定难度,焊工应经特地培训,技术纯熟前方可参与焊接,在南京扬巴及国外工地,我们应用此办法,胜利地处理了碰头口、返修口无法通氩气的问题。


  4.反面不停止通氩气维护,采用药皮焊丝(自维护药芯焊丝)+TIG工艺


  20世纪90年代,日本的神钢等公司研制出了打底焊丝,近年来,我国也已研制开发出了不锈钢打底焊丝(即药皮焊丝,如TGF308、TGF308L、TGF309、TGF316L、TGF347等),并应用于实践施工中,获得了良好的效果,在乌石化扩能改造项目我们就胜利的运用了此办法。


  不锈钢打底焊丝+TIG工艺的维护机理是反面焊缝应用焊丝凝结产生的熔渣和其合金元素的冶金反响来停止维护,正面焊缝依托氩气、渣和合金元素停止维护。


  采用此种工艺,应留意以下操作要点:焊接过程中,焊把、焊丝、焊件之间坚持正确的夹角,理想的焊把喷嘴后倾角为70°—80°,焊丝与焊件外表夹角为15°—20°;正确控制熔池温度,经过改动焊把与焊件的夹角、改动焊接速度等来改动熔池温度,从而保证焊缝成形美观(宽窄分歧、不呈现内凹、过凸等缺陷);


  操作时,电流应比焊实芯焊丝时稍大,焊把应稍作摆动,以使铁水和凝结的药皮加速别离,便于察看熔池和控制能否焊透;填充焊丝时, 送到熔池的1/2处,并向内稍压一下,以此手法来保证根部焊透、并避免呈现内凹;


  焊接过程中,焊丝应有规则的送入、取出,并保证焊丝一直处于氩气的维护下,以免焊丝端部被氧化,影响焊接质量;留意起弧、收弧处的焊接质量,起弧处应将点焊处打磨成45°缓坡,收弧时应留意产生弧坑、缩孔等缺陷。


  采用药皮焊丝打底焊,焊缝内部不用通氩气,焊工操作起来烦琐、快捷,具有、低本钱的特性,同时也能很好地保证焊接质量(在乌石化扩能改造项目,我们采用此法焊接碰头口、返修口共28道,焊接一次透视合格率),值得我们推行运用。


  上面四种不锈钢打底焊办法各有优缺陷,在实践施工中,我们应依据现场的详细条件,既要思索施工本钱的上下,又要思索焊接质量及施工进度,合理地选择施工工艺


精扎与冷拔无缝钢管生产对管坯质量的要求

精扎或热轧,冷拔无缝钢管的用途::

(1)结构无缝钢管与输送管管坯。包括低碳钢、中碳钢和合金结构钢管坯,钢号有10#、20#、35#、45#、和15Cr、40Cr、30CrMnSi、12CrMoV等。
2)锅炉管管坯。一般锅炉管管坯用钢为低碳钢与优质碳素结构钢,如10#、20#、20A为了标出锅炉管管坯用钢,可在钢号后加“锅”或“G”,如20锅或20G。
(3)石油钻采与地质钻探管管坯。这种管坯用钢包括中碳钢、低合金钢及合金钢。这种管坯是按机械性能分钢级交货,并在钢号前加写“DZ”,如DZ55、DZ80。
(4)化肥与化肥管管坯。化工设备及管道输送管管坯用钢有碳钢、耐热耐酸不锈钢等,如20#、1Cr18Ni9Ti;石油裂化管用有碳钢和合金钢等如10#、20#、12Mn2、Cr5Mo、12CrMoV;化肥管用钢有碳钢与合金钢等
(5)其他特殊管管坯。

    合格的管坯是冷拔无缝钢管生产的先决条件。由于斜轧穿孔的变形特点,对管坯质量(尤其是表面质量)提出了严格的技术要求。
根据部颁标准对以优质圆钢作管坯的坯料,在尺寸、表面质量、组织等方面有一定的技术要求。
(1)冷拔无缝钢管管坯的几何尺寸及允许偏差:
管坯直径及允许偏差:
管坯直径为75毫米时允许偏差为+1.0 -0.5毫米;
管坯的直径为80~90毫米时允许偏差为+0.8 —1.3毫米;
管坯直径为95~120毫米时允许偏差为+1.0 —1.7毫米。
管坯长度:一般为2.3~6米(按双方协议)。
弯曲度:无矫直设备时局部弯曲度每米不超过10毫米,总弯曲度不超过总长的1.0%。
管坯头部斜切度:
管径直径不大于96毫米时,切斜小于6毫米;
管坯直径为95~120毫米时,切斜度小于8毫米。
剥皮或扒皮后的管坯表面粗糙度Ra为25米。
超过上述允许偏差时,不仅使穿孔咬入条件变坏,而且直接影响穿孔质量及其轧机调整。
(2)精密冷拔无缝钢管管坯表面质量直接影响到成品精密冷拔无缝钢管的外表面质量。在热轧无缝钢管生产中,首先要对管坯表面状态进行严格检查,管坯的外表面不允许有结疤、裂纹、发裂、沟纹、折叠、凹痕、耳子、气孔、麻点、砂眼及非金属夹杂等缺陷。当缺陷深度超过0.7~1.0毫米时,缺陷不能随管坯加热而烧掉,但残留在管坯表面上的任何缺陷都会在穿孔变形过程中扩展,使缺陷在钢管外表面上的任何缺陷都会在穿轧变形过程中扩展,使缺陷在钢管外表面上加深变长,以致造成废品。对上述的局部缺陷应及时加以清理,但缺陷处理深度不允许超过管坯直径的5%。
(3)管坯低倍组织。冷拔无缝钢管管坯的内部质量在一般情况下都以管坯的低倍组织为考核依据。对管坯的低倍组织不应有肉眼可见≥1级的残余缩孔、翻皮、分层、气泡、砂眼、非金属夹杂、白点及裂纹等。对一般疏松、中心疏松、偏析、皮下泡等缺陷经标准试样评级后,不得超过下列要求:
生产一般用途的普通碳素结构钢管的管坯
一般疏松 ≤4级
中心疏松 ≤3级
偏 析 ≤3级
皮下气泡深度 ≤ 2毫米
生产高压锅炉管、合金结构管的管坯
一般疏松 ≤2级
中心疏松 ≤2级
偏 析 ≤2级
皮下气泡深度 不允许有
(4)管坯的显组织。对生产特殊要求的合金与高合金冷拔无缝钢管所用的管坯,除检查低倍组织外,还要进行显组织(即金相高倍组织)的检验,以测定非金属夹杂物(如硫化物、氧化物及碳化物)的含量及分布形态,鉴别带状组织与脱碳层等。

     在出厂的时候以上几点需要特别注意,尤其对管坯壁厚不均匀,有沙眼的管坯切记不要出厂,以免对后边生产加工的精密无缝钢管或者冷拔无缝钢管造成误导,一致到出厂交货时产生不必要的麻烦。
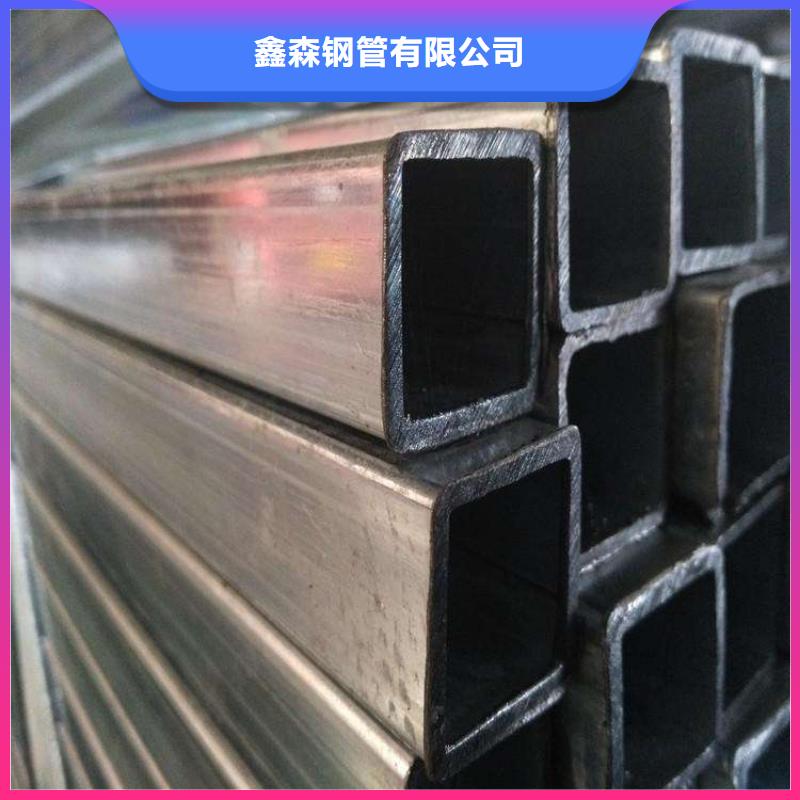


解说小口径无缝钢管的规格分为外径和壁厚两种
简述:小口径无缝钢管的规格分为外径和壁厚两种,外径的规格一般在6mm-89mm之间,而壁厚则在1mm-12mm之间,按照以上的规则,一般的规格有6*1、18*5、25*6等等。
外径小的无缝钢管,就可以称为小口径无缝钢管,小口径无缝钢管还可以分为:无缝小口径钢管和直缝(也可以称为焊接)小口径无缝钢管,一般在钢管的外径89mm以下的,4mm以上的;都可以统称为小口径无缝钢管。

小口径无缝钢管的规格分为外径和壁厚两种,外径的规格一般在6mm-89mm之间,而壁厚则在1mm-12mm之间,按照以上的规则,一般的规格有6*1、18*5、25*6等等。而19*1.5的则是小口径薄壁钢管,因为其厚度只有1.5mm,此外还有27*4、19*5等等规格的小口径钢管。


小口径无缝钢管是一种具有中空截面、周边没有接缝的圆形,方形,矩形钢材。无缝钢管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。无缝钢管具有中空截面,大量用作输送流体的管道,钢管与圆钢等实心钢材相比,在抗弯抗扭强度相同时,重量较轻,是一种经济截面钢材,广泛用于制造结构件和机械零件,如石油钻杆、汽车传动轴、自行车架以及建筑施工中用的钢脚手架等。


轴承专用无缝钢管使用性能要求标准

    轴承无缝钢管又称高碳铬无缝钢管,含碳量Wc为1%左右,含铬量Wcr为0.5%-1.65%。轴承无缝钢管又分为高碳铬轴承无缝钢管、无铬轴承无缝钢管、渗碳轴承无缝钢管、不锈轴承无缝钢管、中高温轴承无缝钢管及防磁轴承无缝钢管六大类。
     高碳铬轴承无缝钢管GCr15是世界上生产量 的轴承无缝钢管,含碳Wc为1%左右,含铬量Wcr为1.5%左右,从1901年诞生至今100多年来,主要成分基本没有改变,随着科学技术的进步,研究工作任在继续,产品质量不断提高,占世界轴承无缝钢管生产总量的80%以上。以至于轴承无缝钢管如果没有特殊的说明,那就是指GCr15。
    轴承无缝钢管是用来制造滚珠、滚柱和轴承套圈的钢。轴承无缝钢管有高而均匀的硬度和耐磨性,以及高的弹性极限。对轴承无缝钢管的化学成分的均匀性、非金属夹杂物的含量和分布、碳化物的分布等要求都十分严格,是所有钢铁生产中要求严格的钢种之一。、

   为满足以上对动轴承的性能的要求,对轴承无缝钢管材料提出了以下一些基本的性能要求:
1)高的接触疲劳强度,
2)热处理后应具有高的硬度或能满足轴承使用性能要求的硬度,
3)高的耐磨性、低的摩擦系数,
4)高的弹性极限,
5)良好的冲击韧性和断裂韧性,
6)良好的尺寸稳定性,
7)良好的防锈性能,
8)良好的冷、热加工性能



点击查看鑫森通达无缝钢管(黄石市分公司)的【产品相册库】以及我们的【产品视频库】

无缝钢管气动无缝钢管诚信经营,鑫森通达无缝钢管(黄石市分公司)专业从事无缝钢管气动无缝钢管诚信经营,联系人:李经理,电话:【052788266888】,以下是无缝钢管气动无缝钢管诚信经营的详细页面。